




QR-kod

Produkter
Kontakta oss


Fax
+86-579-87223657

E-post

Adress
Wangda Road, Ziyang Street, Wuyi County, Jinhua City, Zhejiang-provinsen, Kina


|
Utvärdering Dimension / Artikel |
Detaljerade tekniska parametrar & levererat värde |
|
Industri |
Halvledartillverkning, mikroelektronikförpackning, optisk kommunikation, teknisk keramik (GTMS/CTMS Hermetic Sealing Field) |
|
Behandla |
GTMS/CTMS Glas/keramik-till-metall hermetisk tätning Högtemperatursintring, CTE exakt termisk matchande fastspänning |
|
Lösning |
Ultra-High-Density Micro-Hole Special Graphite Fixture Plate (Enkel plattarea < 0,01㎡, ordnad med nästan 1 500 mikrohål; totalt set innehåller nästan 10 000 mikrohål) |
|
Tjänster |
Materialval & CTE termisk matchningsanalys, mikrohåls djupbearbetningsvägdesign, teknisk teknisk dokumentation, batchtillverkning och fullständig inspektion |
|
Resultat |
• Övervann den kontinuerliga flaskhalsen för djuphålsbearbetning i 10 000 hål under 10 månader och uppnådde noll-defektkontroll på mikronnivå |
Under GTMS/CTMS högtemperatursintringsprocessen i mikroelektronikförpackningar måste speciella grafitfixturer kombinera passform på mikronnivå med hög termisk resistans och stabilitet. För att möta utmaningarna med kantflisning, ultrasnabbt verktygsslitage och kumulativ tolerans i små ytor med ultrahögdensitetsmikrohål, tillbringade VeTek 10 månader på att bryta igenom flaskhalsen med kontinuerlig djupbearbetning för nästan 10 000 mikrohål genom materialanpassning, skärning av kinematik med sluten återuppbyggnad, multidimensionell leverans och tillförlitlig återuppbyggnad av kinematik med sluten slinga, och reell leverans.
|
Kärnslutsats:Genom ortogonal optimering av processparametrar för mikrohåls djupbearbetning och grafitval baserat på CTE termisk matchning, hoppade mikrohålsbearbetningsutbytet från batchskrotrisk till en stabil leveranshastighet på över 98,5 %. |
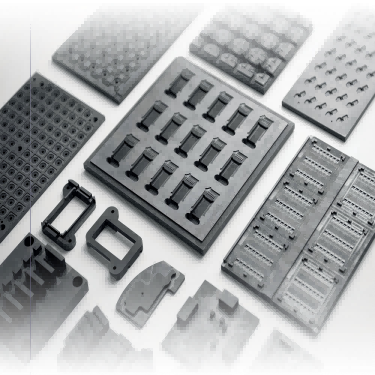
Figur 1 - GTMS/CTMS speciell grafitfixturplatta och strukturkomponenter för bearbetning av mikrohål
I den hermetiska GTMS-förpackningsprocessen bestämmer hålens konsistens och termisk deformationsbeständighet hos grafitfixturplattor direkt förpackningens hermeticitet och slutproduktens avkastning. Nyckelprocess- och prestationsindikatorer före och efter VeTek-teamets tekniska genombrott jämförs enligt följande:
|
Utvärderingsdimension |
Före förbättring (ursprunglig processstatus) |
Efter förbättring (VeTek Optimized Solution) |
|
Enkelplatta mikrohåldensitet |
Nästan 1 500 hål / 0,01㎡ (Bearbetning mycket benägen att flisa) |
Nästan 1 500 hål / 0,01㎡ (bildar nolldefekter på mikronnivå) |
|
Slitagehastighet för kontinuerlig bearbetning |
Slitaget överskred standarden vart 200:e hål, vilket orsakade avvikelse i håldiametern |
Dedikerad beläggning och banoptimering, verktygsslitage minskat med 65 % |
|
Matchning av termisk expansionskoefficient (CTE). |
Konventionell grafit termisk expansion var relativt hög, vilket ledde till stiftavvikelse |
Exakt anpassad Kovar-legeringsexpansionskurva |
|
Totalt godkänt betyg |
Frekvent skrot på grund av tolerans på mikronnivå som överskrider gränsvärden (<60 %) |
Stabil batchleveransstandard (≥98,5%) |
|
Kärnslutsats:Högdensitetsstift glas-till-metall-tätning ställer nästan gränsvärden krav på den mikroskopiska geometriska precisionen och högtemperaturrenheten hos speciella grafitfixturer. |
Kunden i detta samarbete är ett FoU- och tillverkningsföretag som specialiserat sig på högtillförlitliga sensorer och förpackningskomponenter för mikroelektronik. Dess kärnproduktionslinjer tillämpar i stor utsträckning GTMS/CTMS (Glass/Ceramic-To-Metal Seal) sintringsprocesser. I högtemperaturförseglingsugnar fungerar speciella grafitfixturer som högprecisionsformar, ansvariga för att exakt positionera och hålla hundratals till tusentals fina metallstift (som Kovar-legering) och glasförformar. Eftersom en enda grafitfixturplatta i detta projekt mäter mindre än 0,01 kvadratmeter men ändå måste rymma nästan 1 500 mikrohål, integrerar den kompletta fixturuppsättningen nästan 10 000 mikrohål med extremt tunna väggar mellan hålen. Under sintring med hög temperatur vid 800°C–1000°C kommer varje liten håldiameter utanför toleransen, positionsavvikelser eller grafitdamm att lossna direkt att leda till att metallstiften lutas, sprickor i glasisoleringen eller till och med fullständig förlust av hermeticitet.
|
Kärnslutsats:Hög sprödhet hos grafitmaterial, snabb förslitning av mikrohål och kumulativa toleranser på mikronnivå är de centrala utlösare som leder till batchskrot av grafitfixturer med 10 000 hålsnivåer. |
Innan kunden tog in den tekniska arbetsstyrkan för VeTek stötte kunden på allvarliga tekniska flaskhalsar under provproduktion och bearbetning av små partier: För det första, avhuggning och rivning av mikrohålkanter: Grafit är ett poröst sprött material; under kontinuerlig borrning av högdensitetsmikrohål, framkallar skjuvpåkänning i det ögonblick då mikroborren går in och ut lätt spröda kantflisor vid hålmynningen. För det andra, toleransdrift orsakad av verktygets mikroslitage: När tusentals mikrohål bearbetas kontinuerligt, intensifieras slitaget på fina borrkronor, vilket gör att håldiametrar i djupa hål uppvisar en avsmalnande gradient, där en avvikelse på bara några mikron leder till att hela fixturuppsättningen som innehåller nästan 10,000 hål går sönder och skrotas. För det tredje, termisk expansionsfel och dammförorening: Högtemperatur-CTE för vanliga grafitmaterial stämmer inte överens med metallstiften, och fint damm försvinner lätt och förorenar glassintringsgränssnittet.
|
Kärnslutsats:Genom optimering av verktygsvägsalgoritm, dynamisk skärhastighetskompensation och dedikerade mikroborrar med antispånbeläggning övervinns utmaningarna med kantflisning av mikrohål och ackumulering av djuphålstolerans helt. |
För att ta itu med svårigheterna med djupbearbetning av 10 000 mikrohål, rekonstruerade VeTek FoU-teamet skärkinematikmodellen och implementerade systematisk processteknik:
· Verktygsvägsalgoritm och rekonstruktion av dykmatning:Optimerad matningshastighet och segmenterad rotationshastighet genom ortogonala experiment, antagande av en mikromatnings-pulsad dykstrategi för att effektivt reducera bearbetningskollisionsskjuvkraften med över 45 %, vilket helt eliminerar hålspånningsdefekter.
· Anti-chipning mikroborrar och spånborttagning Flödesfältoptimering:Skräddarsydda ultrafinkorniga diamantbelagda mikroborrar i kombination med ett pulserande mikrokylningsspånborttagningssystem med negativt tryck ökade verktygets slitstyrka med mer än 3 gånger, vilket säkerställer att håldiametern glider över 1 500 mikrohål per enskild platta förblir under ±0,002 mm.
|
Behandlaparameter / dimension |
Ursprunglig process |
VeTek optimerad process |
|
Matningsstrategi för mikrohålbearbetning |
Konstant höghastighets kontinuerlig stup (hög slagkraft) |
Segmenterad fasad hastighet + Micro-feed pulsstrategi |
|
Urval av mikroborrverktyg |
Konventionell obelagd mikrovolframkarbidborr |
Egenutvecklad ultrafinkornig diamantbelagd mikroborr med anti-flisning |
|
Borttagning och kylning av djuphålsspån |
Avlägsning av konventionellt luftblåsande spån (resteransamling av damm) |
Högt negativt tryck puls dynamisk sug + Luftflöde mikrojustering |
|
Hål Mun Chipping Control |
Hålkantsspånhastighet > 8 % |
Hålmynning komplett och slät, flisningshastighet < 0,05 % |
|
Kärnslutsats:Utvald specialgrafit med hög värmeledningsförmåga som exakt matchar Kovar-legering CTE etablerar en sluten slinga av 'Optisk + CMM' fullständig inspektion och ultraljudsrengöring, vilket ger noll defekt leverans av 10 000 hål. |
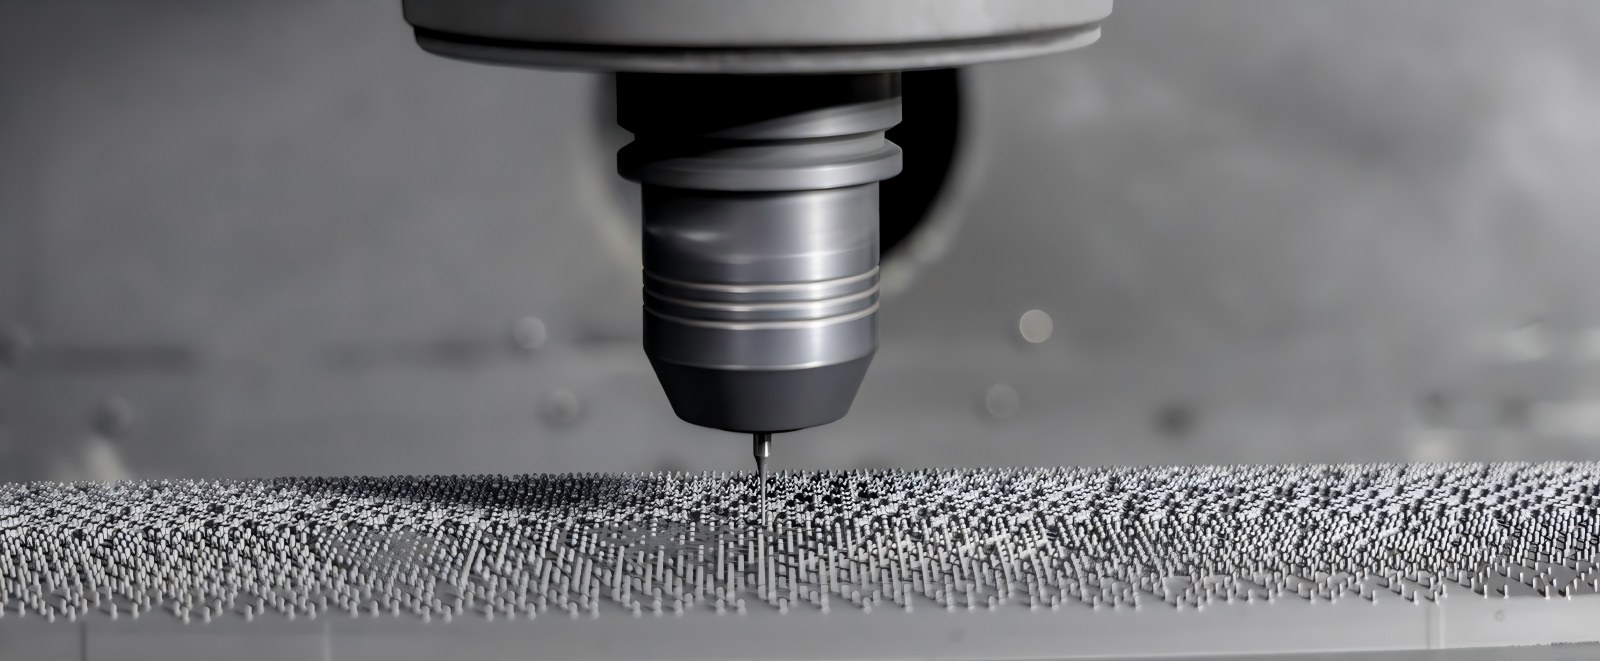
Figur 2 - Verkliga detaljer av speciell grafitfixturplåt med noll ytflisning och högprecisionsmikrohålsuppsättning
· Materialanpassningslösning:Strikt utvald isostatisk specialgrafit med hög renhet med en tät mikrostruktur och utmärkt termisk stabilitet vid hög temperatur. Dess termisk expansionskoefficient (CTE) matchar i hög grad den för Kovar-legering, vilket avsevärt undertrycker sintringsspänningar vid hög temperatur och avskiljning av mikrodamm.
· Samarbetsinspektion och djuprengöring:Kvalitetskontrolllinjen introducerade ett kompletterande system med "Optiskt bildmätinstrument + helt automatiserad koordinatmätmaskin (CMM)". Optisk avbildning skannar snabbt avståndet mellan 10 000-hålsmatrisen, medan CMM verifierar djuphålsvinkelräthet och rumsliga spårplatser; slutligen kompletterat med ultraljudsrengöring i flera steg för att helt avlägsna kvarvarande grafitföroreningar djupt inuti mikroblinda hål, vilket uppnår renhet av halvledarkvalitet.
|
Kärnslutsats:Tillhandahåller professionella tekniska svar angående val av GTMS/CTMS fixturmaterial, toleransgränser för mikrohål och livslängd vid hög temperatur. |
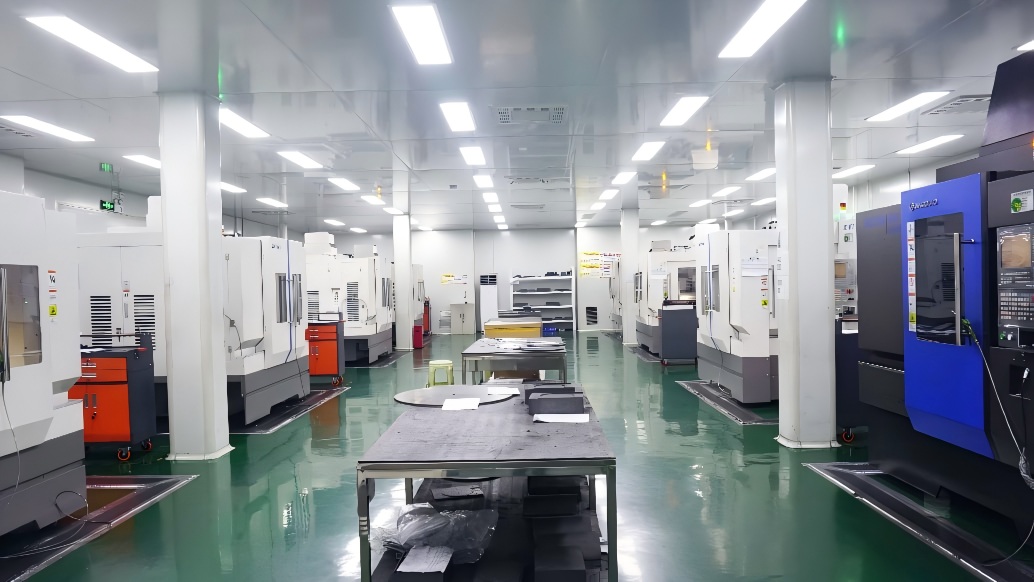
Figur 3 - VeTek högprecisions CNC-bearbetningscenter
F: Vilka är den minsta håldiametern och slutliga toleranserna för mikrohålsbearbetning av specialgrafitfixturer med hög densitet?
A:VeTek har mikrobearbetningsmöjligheter för håldiametrar under 0,2 mm. Håldiametertoleranser kan kontrolleras stabilt inom ±0,003 mm, och verklig rundhet såväl som positionstoleranser för 1 500 hål på en enda platta når ±0,005 mm, vilket helt uppfyller kraven på högdensitetsstift GTMS-förpackningar.
F: Varför måste GTMS hermetiska sintringsfixturer exakt matcha CTE hos Kovar-legeringen?
A:Under sintringscykeln 800°C–1000°C, om CTE för fixturen och metallstiften är inkonsekventa, kommer skjuvspänning som genereras av kylkontraktion att orsaka stiftförskjutning, sprickbildning av glaskroppen eller tätningsbrott. Exakt CTE-matchning säkerställer synkroniserad expansion och sammandragning, vilket förbättrar det hermetiska utbytet.
F: Hur säkerställer ultraljudsrengöringsprocessen att inget grafitdamm finns kvar i djupa mikrohål?
A:Vi använder ett ultraljudsgenereringssystem med multifrekvensgradient kombinerat med avjoniserat vatten och specialiserade rengöringsmedier. Genom att använda högfrekventa kavitationseffekter avlägsnas fina grafitpartiklar djupt inuti mikrohål och blinda hål helt, följt av kväveblåsning med hög renhet och vakuumtorkning för att uppnå en ren transport på halvledarnivå.
Inom området för halvledar- och mikroelektronik hermetiska förpackningar, bestämmer bearbetningsprecisionen på mikronnivå och den termodynamiska stabiliteten hos bärare direkt förpackningsutbytet och utrustningens användning. Genom att förlita sig på kontinuerlig ackumulering i material med hög renhet, precisionsbearbetning och tillverkning av kritiska halvledarkomponenter, övervann VeTek framgångsrikt tillverkningsbarriären på industrinivå med 1 500 mikrohål tätt placerade på en 0,01㎡ platta, vilket ger mycket tillförlitlig massproduktion av specialgrafitfixturer med 10 000 hålsnivåer.
Som ett tillverkningsföretag fokuserat påutveckling av CVD SiC, TaC-beläggningar, Solid SiC och kritiska halvledarmaterial och komponenter, VeTek tillhandahåller kontinuerligt högpresterande materiallösningar för halvledartillverkning, kristalltillväxt och högtemperaturprocessfält. Samtidigt, med hantering av applikationskrav inom hermetisk förpackning, högtemperatursintring och precisionspositionering, tillhandahåller VeTek ingenjörstjänster inklusiveval av högrent grafitmaterial, precisionsbearbetning och anpassat tillverkningsstöd.
Om du letar efter högprecisionsgrafitkomponenter som är lämpliga för GTMS/CTMS hermetiska förseglingsprocesser, eller behöver materialmatchning, strukturell optimering och provvalidering, är du välkommen att kontakta VeTeks ingenjörsteam. Vi ger dig teknisk support från ett enda ställe från materialval till precisionstillverkning.
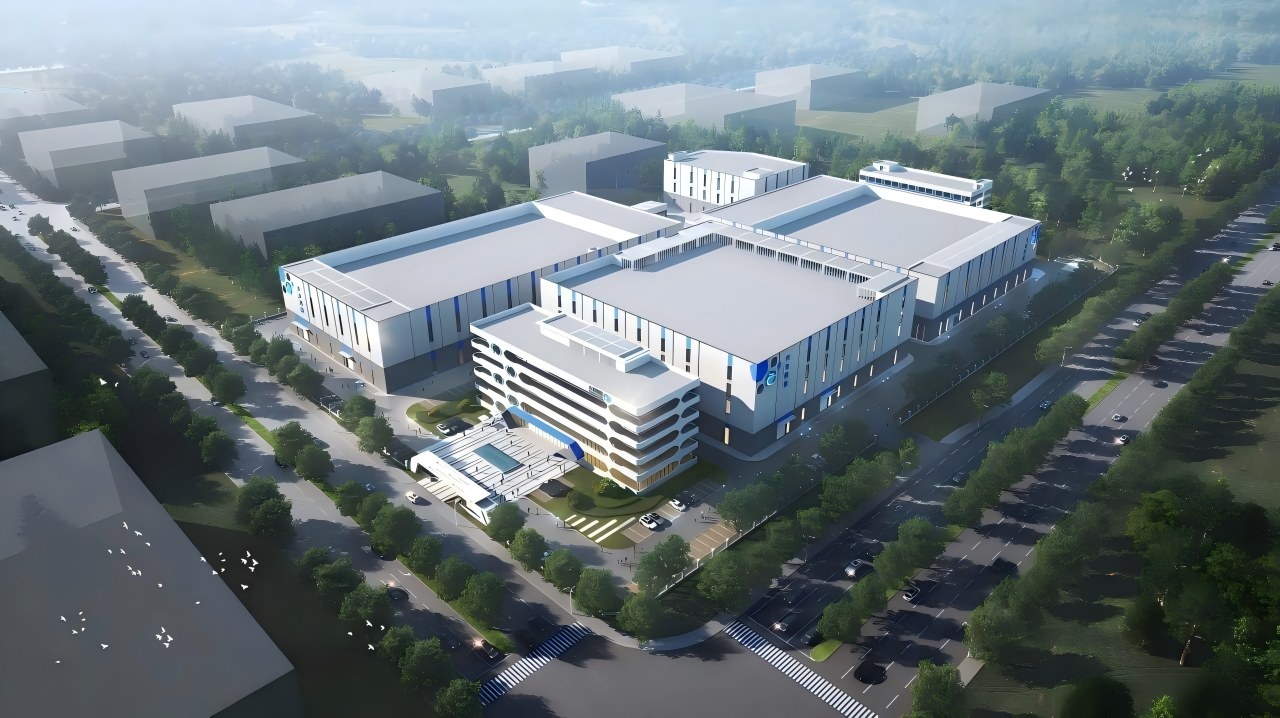
Figur 4 - Panoramavy av VeTek Special Materials FoU och precisionstillverkningsbas
+86-579-87223657
Wangda Road, Ziyang Street, Wuyi County, Jinhua City, Zhejiang-provinsen, Kina